

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-07-29 Origen:Sitio


Los padres en foros en línea expresan con frecuencia una creciente ansiedad por los tableros de juego que compran para sus bebés. Muchos se quejan de los fuertes olores químicos, la rápida degradación y la emisión de gases tóxicos ocultos que se encuentran en los productos de espuma baratos. Estas preocupaciones ponen de relieve una grave brecha en la concienciación sobre la seguridad de los productos. La realidad es que la seguridad, la durabilidad y el cumplimiento del producto se determinan completamente en la fábrica. El proceso de fabricación determina si un producto sigue siendo una zona de juego inofensiva o se convierte en un peligro oculto en la guardería. Comprender exactamente cómo se produce una alfombra para bebés xpe proporciona a los compradores, distribuidores y padres atentos criterios de evaluación vitales. Aprenderá cómo identificar la verdadera calidad, evitar alternativas baratas y peligrosas y verificar con confianza las afirmaciones de fabricación de los proveedores.
La reticulación física es clave: el verdadero XPE (polietileno reticulado) se basa en procesos de formación de espuma físicos o químicos limpios que eliminan residuos tóxicos como la formamida, a diferencia de la espuma EVA tradicional.
Laminación multicapa: Los tapetes premium utilizan unión térmica en lugar de pegamentos tóxicos para fusionar el núcleo XPE con películas CPP impresas de calidad alimentaria.
El cumplimiento es mensurable: los fabricantes legítimos validan su proceso mediante pruebas de terceros para los estándares CPC, ASTM F963 y EN71.
Integridad estructural: Las estructuras celulares de alta densidad dictan la absorción de impactos y previenen el efecto de 'tocar fondo' común en las alternativas de EPE más económicas.
Los compradores suelen tener dificultades para diferenciar entre los distintos materiales de espuma. Con frecuencia mezclan espumas EVA, EPE y XPE. Esta confusión conduce a malas decisiones de adquisición basadas únicamente en el precio. También expone a los usuarios finales a materiales de calidad inferior. Debemos examinar la ciencia de los materiales básicos para comprender la verdadera calidad.
La solución está en el polietileno especializado. XPE significa polietileno químicamente reticulado. Otra variante premium es IXPE, que significa polietileno reticulado por irradiación. Ambos métodos alteran la estructura fundamental del polímero. Crean un enlace molecular tridimensional superior. Este proceso de unión mejora radicalmente las capacidades del material.
La toxicidad es la principal preocupación de cualquier producto infantil. La reticulación de XPE bloquea físicamente la estructura molecular. Esta estructura estable evita la liberación de gases de cualquier compuesto orgánico volátil (COV). Por el contrario, la fabricación de EVA a menudo requiere agentes espumantes químicos agresivos. Estos agentes frecuentemente dejan trazas de toxinas como la formamida. La formamida es un peligro conocido restringido en muchos mercados globales. XPE evita este peligro por completo mediante tecnologías de formación de espuma más limpias.
La durabilidad física también separa a estos materiales. XPE cuenta con una estructura de células cerradas de tejido apretado. Esta configuración proporciona una impermeabilización superior. Los derrames de líquidos no pueden penetrar la matriz de espuma. También ofrece una elasticidad de rebote excepcional. Cuando un niño pequeño se cae, la espuma absorbe el impacto e inmediatamente recupera su forma. El EPE, a menudo llamado algodón perlado, es muy quebradizo. Las células EPE se descomponen rápidamente bajo presión, provocando un aplanamiento permanente.
Descripción general de la capacidad del material de espuma
Tipo de material | Riesgo de toxicidad | Durabilidad y rebote | Impermeabilización |
|---|---|---|---|
XPE/IXPE | Muy bajo (cero COV) | Alto (Excelente absorción de impactos) | 100% impermeable |
Eva | Alto (riesgos de formamida) | Moderado (propenso a abollarse) | Resistente al agua |
EPE | Bajo | Bajo (Frágil, se aplana fácilmente) | Pobre (las células pueden romperse) |
Mejores prácticas: solicite siempre hojas de datos de seguridad de materiales (MSDS) antes de aprobar una compra de espuma a granel. Necesita una prueba absoluta sobre el agente reticulante específico utilizado.
La producción comienza en la instalación de mezcla. Los técnicos mezclan cuidadosamente la resina de PE virgen. Añaden colorantes específicos y agentes espumantes seguros a la tolva. El uso de resina virgen es absolutamente fundamental. Los plásticos reciclados introducen contaminantes desconocidos y comprometen la integridad estructural.
Luego viene la fase de extrusión. Las extrusoras industriales funden el compuesto a temperaturas precisas. La máquina fuerza el plástico fundido a través de un troquel especializado. Esta acción forma una hoja maestra continua. Los operadores deben mantener estrictos controles de temperatura aquí. Cualquier fluctuación crea un espesor desigual en el rollo maestro.
La lámina no expandida pasa al horno de formación de espuma. Este horno funciona a temperaturas extremadamente altas. El calor desencadena la reacción química de reticulación. Las cadenas moleculares se unen estrechamente.
Al mismo tiempo, el material sufre una enorme expansión. La hoja se expande de 10 a 40 veces su volumen original. Este rápido crecimiento forma la característica estructura de células cerradas. La espuma resultante es ligera pero increíblemente densa. Atrapa pequeñas bolsas de aire de manera uniforme en todo el núcleo. Estos bolsillos proporcionan la absorción de impacto necesaria.
El atractivo visual es crucial para los productos de consumo. Las fábricas utilizan tecnología avanzada de impresión inversa en películas de CPP (polipropileno fundido). La impresión inversa significa que la tinta va a la parte inferior de la película transparente. Esto garantiza que la tinta de calidad alimentaria nunca toque la piel del bebé.
La fase de laminación sigue a la impresión. Las instalaciones premium utilizan laminación térmica sin pegamento. Los rodillos calientes fusionan la película CPP impresa directamente al núcleo XPE. El calor derrite las superficies lo suficiente como para unirlas permanentemente. Esto elimina por completo los adhesivos tóxicos. Los riesgos del formaldehído desaparecen cuando las fábricas prescinden del pegamento.
La película desnuda puede ser resbaladiza. La textura en relieve soluciona este problema. Los pesados rodillos de acero presionan los patrones en relieve sobre la superficie cálida. Los diseños comunes incluyen letras en relieve, números o cuadrículas geométricas. Esta textura añade una funcionalidad antideslizante esencial.
Finalmente, las máquinas automatizadas realizan cortes de precisión. Recortan el rollo continuo en tamaños estándar para el consumidor. Luego, los trabajadores aplican sellador de bordes de tela. Cosen un borde duradero alrededor del perímetro. Este paso sella los bordes de la espuma de forma segura. Previene activamente los riesgos de masticación del bebé.
Mezcle resina de PE virgen y agentes espumantes seguros.
Extruya el plástico fundido en una lámina continua.
Expanda el material en un horno de espuma de alta temperatura.
Imprima al revés el diseño decorativo en una película CPP segura.
Laminar térmicamente la película a la espuma sin pegamento.
Realce la superficie para mayor seguridad antideslizante.
Cortar a la medida y unir bien los bordes.
No todas las instalaciones de fabricación funcionan de la misma manera. Encontrar un socio confiable requiere una evaluación profunda. Debe distinguir una instalación de nivel 1 de una fábrica de gama baja. Una fábrica de primer nivel invierte mucho en maquinaria automatizada. Mantienen ambientes libres de polvo para impresión y laminación. Las fábricas de bajo nivel a menudo dependen de mano de obra y hornos obsoletos y sucios.
Las certificaciones ofrecen la prueba de competencia más rápida. Exigir absoluta transparencia respecto de los estándares internacionales. Una fábrica legítima proporciona fácilmente documentación CPSIA para el mercado estadounidense. Proporcionan informes de laboratorio ASTM F963. Los compradores europeos deben exigir certificados de cumplimiento EN71 y REACH. Nunca acepte informes de pruebas obsoletos o borrosos.
Las capacidades de prueba internas separan a los verdaderos fabricantes de los simples ensambladores. Pregunte a los proveedores sobre sus rutinas diarias de laboratorio. Busque fabricantes que utilicen protocolos de prueba por lotes. Deberían analizar cada producción en busca de metales pesados. Deben controlar continuamente la presencia de ftalatos. Las calificaciones de impacto de la prueba de caída garantizan que la densidad de la espuma permanezca segura en caso de caídas.
Los protocolos de olores y curado se pasan por alto en gran medida. Las instalaciones premium comprenden la química posterior a la espuma. Permiten un tiempo de curado adecuado tras la fase de horno. Este período de reposo permite que el calor residual y los olores naturales se disipen. Se aseguran de que el producto sea 100% inodoro antes de sellarlo en el embalaje minorista. Las fábricas baratas se apresuran en este paso, atrapando distintos olores químicos dentro de la envoltura de plástico.
Inspeccione el entorno de la fábrica para ver si hay configuraciones de laminación en sala limpia.
Verifique los resultados de laboratorios de terceros directamente con la agencia de pruebas.
Solicite su lista de control de calidad interna.
Solicite muestras envueltas en envases minoristas para detectar olores atrapados.
Tomar atajos en la fabricación siempre afecta el producto final. Los compradores que se abastecen exclusivamente según el precio enfrentan graves riesgos de implementación. Estos riesgos dañan rápidamente la reputación de la marca. También provocan costosas retiradas de productos. Debe reconocer estos costos ocultos con anticipación.
Riesgo 1: Peladura de la película (peligro de asfixia)
La laminación térmica deficiente causa enormes problemas de seguridad. Algunas fábricas utilizan calor inadecuado o aceleran los rodillos. Otros utilizan en secreto adhesivos químicos baratos para ahorrar dinero. La capa superior estampada inevitablemente se desprende con el tiempo. Un bebé puede rasgar fácilmente esta película suelta y llevársela a la boca. Esto crea un grave peligro de asfixia.
Riesgo 2: afirmaciones falsas de densidad
La resina es la materia prima más cara. Los fabricantes de bajo coste manipulan el proceso de formación de espuma. Expanden demasiado la espuma para ahorrar costos de materia prima. La alfombra parece gruesa pero sospechosamente ligera. Se comprime completamente bajo el peso del bebé. El efecto "tocar fondo" significa una absorción nula del impacto cuando un niño cae.
Riesgo 3: etiquetado incorrecto
Los proveedores engañosos suelen vender productos EPE más baratos con la marca XPE premium. Los compradores deben aprender a detectar la diferencia. Puede identificar productos mal etiquetados mediante el tacto y el peso. El EPE se siente más áspero y produce un sonido crujiente cuando se aprieta. XPE se siente suave, denso y ligeramente gomoso. También ayuda la inspección visual de las células de espuma. Las células EPE son grandes y visibles, mientras que las células XPE son de tamaño micro y están muy compactas.
Error común: aprobar una muestra de producción sin probar su resistencia al desgarro. Intente siempre retirar la película de la superficie con fuerza. Si se separa fácilmente, el proceso de laminación falló.
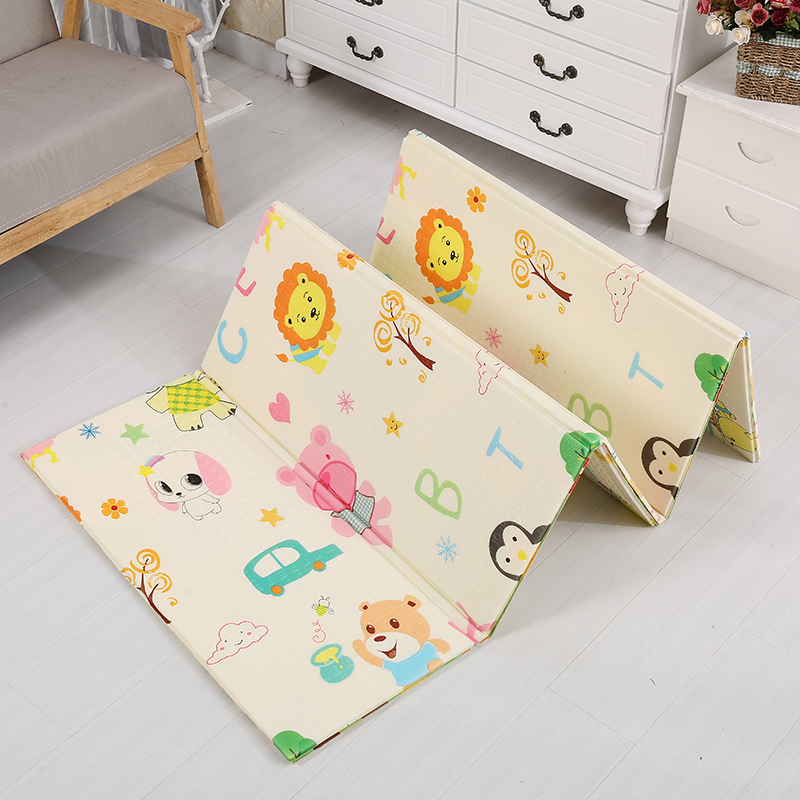
Los equipos de adquisiciones deben decidir entre diferentes formatos de productos. Los dos estilos dominantes son los modelos enrollables y plegables. Las diferencias estructurales en la fabricación dictan sus ventajas únicas. Los modelos plegables requieren un troquelado preciso. Las fábricas deben hacer surcos profundos en la espuma. Utilizan técnicas especializadas de prensado de articulaciones para crear las bisagras. Este proceso debilita ligeramente la estructura central en las costuras.
Por el contrario, una alfombra de juego con ruedas xpe mantiene un núcleo continuo e ininterrumpido. La fábrica se salta por completo la fase de troquelado. Esta estructura unificada ofrece una resistencia superior a los líquidos. No hay grietas donde se pueda esconder la leche derramada o la suciedad. La densidad uniforme proporciona una superficie de caída ligeramente más segura.
La logística y la escalabilidad juegan un papel muy importante en su elección. Debe comparar los volúmenes de envío cuidadosamente. Los formatos enrollables requieren consideraciones de peso volumétrico mayores. Se envían en cilindros largos. Esta forma deja espacios vacíos dentro de un contenedor de envío. Los modelos plegables optimizan perfectamente el espacio del contenedor. Se apilan como ladrillos, maximizando la eficiencia del transporte.
Defina sus criterios de éxito para pedidos al por mayor antes de contactar a los proveedores. Concéntrese en gran medida en la flexibilidad de MOQ (cantidad mínima de pedido). Pregunte acerca de sus capacidades ODM de patrones personalizados. ¿Pueden imprimir sus diseños únicos con precisión? Por último, considere la durabilidad del embalaje durante el transporte. Los envases cilíndricos necesitan tubos de cartón resistentes para evitar aplastamientos durante el transporte.
La seguridad del producto comienza mucho antes de llegar al vivero. La confiabilidad de cualquier superficie de juego depende completamente de las instalaciones de fabricación. El estricto cumplimiento de los protocolos de extrusión limpia garantiza una base segura. La reticulación física a altas temperaturas elimina los agentes químicos tóxicos. Además, la laminación sin pegamento mantiene el formaldehído lejos del alcance de los niños.
Mire más allá de las tonterías de marketing agresivas y los patrones vibrantes. Exija hojas de especificaciones técnicas y clasificaciones de densidad verificables a sus proveedores. Insista en ver los certificados de pruebas de laboratorios independientes. Al exigir a los fabricantes que cumplan con estos rigurosos estándares, se garantiza que cada producto brinde protección, durabilidad y tranquilidad genuinas.
R: Sí, siempre que se fabriquen mediante reticulación física o limpia y laminación térmica. Este método elimina la necesidad de utilizar pegamentos tóxicos o agentes espumantes químicos agresivos. Verifique siempre las afirmaciones de seguridad solicitando informes de pruebas de terceros a agencias como SGS o Intertek. Busque específicamente pruebas que confirmen cero ftalatos, cero BPA y cero metales pesados.
R: El EPE (polietileno expandido) no está reticulado. Esto lo hace más barato y liviano, pero muy propenso a aplanarse, abollarse y rasgarse con el tiempo. XPE está químicamente reticulado. Este proceso crea una estructura estable de células cerradas que ofrece mayor densidad, mayor absorción de impactos y una vida útil significativamente más larga.
R: La naturaleza impermeable proviene de dos fuentes distintas. En primer lugar, la estructura inherente de células cerradas de la propia espuma XPE repele el líquido y evita la absorción de humedad. En segundo lugar, las fábricas laminan térmicamente una película delgada y transparente de CPP sobre la superficie. Esta película sella el diseño impreso y proporciona una barrera líquida impenetrable y fácil de limpiar.
R: Un fuerte olor químico generalmente indica el uso de espuma EVA barata, residuos de formamida o adhesivos a base de solventes aplicados durante la laminación. Los artículos de alta calidad fabricados mediante extrusión limpia y unión térmica deben ser prácticamente inodoros nada más sacarlos del embalaje. El tiempo de curado adecuado en fábrica también elimina los olores temporales de fabricación.


